الانغماس العميق في أخطاء محور دوران VMC: التشخيص، الإصلاح، والصيانة الوقائية لدقة التعدين المستقرة
News Details
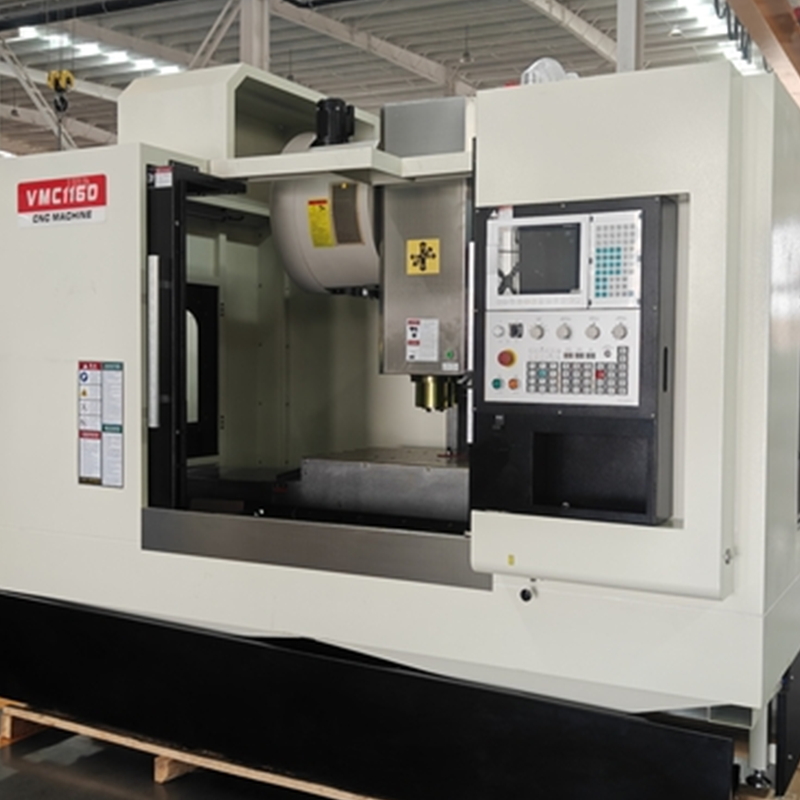
في التصنيع الدقيق الحديث، يلعب مركز المعالجة العمودي (VMC) دورًا رئيسيًا في الإنتاج اليومي. سواء في الصناعات الجوية والفضائية، أو قطع السيارات، أو الأجهزة الطبية، أو الأتمتة الصناعية، فإن دقة المعالجة وموثوقية الآلة تؤثران مباشرة على جودة المنتج ووقت التسليم.
من بين جميع مكونات الآلة، غالبًا ما يُسمى نظام المغزل "قلب" مركز المعالجة العمودي. ومع ذلك، مع استمرار تشغيل الآلات لفترات أطول وتصبح بيئات الإنتاج أكثر صعوبة، تصبح عيوب المغزل مثل الضوضاء غير العادية، والاحترار الزائد، والجودة السيئة للسطح، وفشل تبديل الأدوات أكثر شيوعًا.
تقدم هذه المقالة دليلًا عمليًا لتشخيص عيوب المغزل في مركز المعالجة العمودي والصيانة الوقائية. بناءً على حالات صيانة حقيقية، نشرح المشاكل الشائعة للمغزل، وأسبابها الجذرية، وطرق الإصلاح، واستراتيجيات الوقاية الطويلة الأمد لمساعدة المُصنِّعين على تحسين استقرار المعدات وتقليل الوقت الذي توقف فيه العمل.
لماذا يهم صحة المغزل في مركز المعالجة العمودي في المعالجة الدقيقة
يؤثر المغزل مباشرة على:
- دقة المعالجة
- جودة سطح التشطيب
- عمر الأداة
- كفاءة الإنتاج
- موثوقية المعدات
حتى مشكلة صغيرة في المغزل يمكن أن تؤدي إلى:
- أخطاء في الدورانية
- انحراف زائد
- علامات الاهتزاز
- فشل تثبيت الأداة
- اصطدام مغير الأدوات
- إيقافات مفاجئة للآلة
لذلك، التشخيص المبكر والصيانة الوقائية أمران حاسمين للحفاظ على أداء ثابت لمعالجة CNC.
عيوب المغزل الشائعة في مركز المعالجة العمودي وأعلام التحذير
قبل حدوث عطل خطير في المغزل، عادةً ما تظهر عدة علامات تحذير:
ضوضاء غير عادية في المغزل
غالبًا ما تشير الضوضاء عالية التردد، أو أصوات الطحن، أو الاهتزاز إلى تآكل المحامل أو فشل التزييت.
درجة حرارة زائدة في المغزل
قد ينتج الاحترار الزائد عن نقص التزييت، أو فقدان الحمل المسبق، أو دهان ملوث.
دقة معالجة سيئة
قد يشير الزيادة في الانحراف أو الأداء غير المستقر للقطع إلى مشاكل في فجوة المحامل أو تآكل المخروط.
فشل تبديل الأداة
غالبًا ما تشمل المشاكل أثناء تبديل الأدوات التلقائي نظام القضيب السحابي، أو المعزز الهيدروليكي، أو نظام توجيه المغزل.
عيوب سطح التشطيب
يمكن أن تشير علامات الاهتزاز المرئية أو التشطيبات غير المتسقة إلى اهتزاز المغزل أو قوة تثبيت الأداة غير المناسبة.
يمكن أن يؤدي التعرف على هذه الأعراض مبكرًا إلى منع تلف ميكانيكي حاد وتوقف عمل مكلف.
العلاقة الخفية بين محامل المغزل والحرارة
أحد أ vanligste عيوب المغزل هو تلف المحامل الناتج عن التلوث وفقدان الحمل المسبق.
كيف تضر الهواء الملوث بمحامل المغزل
في العديد من المصانع، تفتقر أنظمة الهواء المضغوط إلى تصفية ومنشط مناسبان. أثناء نفخ الرقائق الهوائية، يمكن للماء والرغوة الدخول إلى منطقة المغزل والخلط مع دهان المحامل.
يتسبب هذا التلوث في:
- فشل التزييت
- تسريع تآكل المحامل
- تآكل على مخروط المغزل
- زيادة اهتزاز المغزل
- عدم الاستقرار الحراري
بمرور الوقت، تتناقص دقة المغزل تدريجيًا.
التعب الميكانيكي وفقدان الحمل المسبق للمحامل
مشكلة أخرى رئيسية هي التعب في آلية تثبيت المغزل.
مع ضعف نوابيع القرص بمرور الوقت، لا يمكن تثبيت حامل الأدوات بالكامل. في نفس الوقت، ينخفض الحمل المسبق للمحمل الأمامي، مما يزيد من الفجوة الداخلية.
النتيجة هي انحراف دقيق وأداء قطع غير مستقر.
حلول إصلاح فعالة لعيوب المغزل المرتبطة بالمحامل
عادةً ما تتبنى فرق الصيانة المهنية استراتيجية إصلاح كاملة بدلاً من استبدال الأجزاء التالفة فقط.
تشمل إجراءات الإصلاح النموذجية:
استبدال المحامل بدقة عالية
يتم تثبيت محامل دقيقة جديدة مع إعدادات فجوة متحكم فيها بعناية لاستعادة استقرار المغزل.
إصلاح المخروط الداخلي
تساعد أدوات الحشو المخصصة في استعادة الاتصال المناسب لمخروط المغزل وتحسين دقة وضع حامل الأدوات.
استبدال نوابيع القرص
استبدال النوابيع التعبئة يستعيد قوة تثبيت الأدوات المناسبة وتقلل من الاهتزاز.
بعد الإصلاح والتكوين المناسبين، يمكن لانحراف المغزل و أداء درجة الحرارة العودة إلى مستوى قريب من معايير المصنع.
مشاكل المعزز الهوائي-الهيدروليكي أثناء تبديل الأداة
يعتمد مغيرات الأدوات التلقائية بشكل كبير على التوقيت الدقيق بين الأنظمة الهوائية والهيدروليكية.
ومع ذلك، فإن العديد من فشل تبديل الأدوات في مركز المعالجة العمودي ناتج عن تأخيرات في التزامن.
لماذا تصبح كرات الفولاذ في القضيب السحابي تالفة
تحدث مشكلة شائعة عندما يستخرج الذراع الروبوتي الأداة قبل أن يتم تحرير القضيب السحابي بالكامل.
يحدث هذا غالبًا بسبب:
- تحرك الأسطوانة الهوائية أولاً
- استجابة المعزز الهيدروليكي بفترة قصيرة لاحقًا
- إرسال النظام لرسالة "جاهز" مبكرًا جدًا
حتى فرقًا صغيرًا في التوقيت يمكن أن يقص كرات الفولاذ في القضيب السحابي أو يضر بضوابط الاحتفاظ.
كيفية إصلاح تزامن المعزز الهيدروليكي
عادةً ما يشمل الحل استعادة سرعة الاستجابة واستقرار النظام الهيدروليكي.
تشمل إجراءات الصيانة الرئيسية:
- تنظيف أسطوانة المعزز
- استبدال الأختام المسنة
- إعادة ملء الزيت الهيدروليكي
- ضبط ضغط الهواء بشكل صحيح
- فحص تلوث الزيت
يحسن الحفاظ على ضغط هيدروليكي مستقر بشكل كبير موثوقية تبديل الأدوات.
انحراف المستشعر الكهربائي وأخطاء توجيه المغزل
تبدو بعض مشاكل المغزل ميكانيكية ولكنها تنشأ في الواقع من انحراف المكونات الكهربائية.
عدم محاذاة مستشعر هال وتأثير تبديل الأداة
تستخدم العديد من مراكز المعالجة العمودية مستشعرات تأثير هال لتوجيه المغزل.
إذا أصبح تثبيت المستشعر فضفاضًا بسبب الاهتزاز:
- تتغير موضع توجيه المغزل
- لا يصطدم المفتاح anymore بشكل صحيح
- تتصادم حاملات الأدوات مع مفاتيح محرك المغزل
يمكن أن يسبب هذا أصوات صدمة عالية وتلف مكونات أنف المغزل.
انحراف مرجع المحور Z أثناء تبديل الأداة
يمكن أن تغير أيضًا مفتاحي القرب الفضفاضة موضع مرجع المحور Z.
نتيجة لذلك:
- تدخل حاملات الأدوات على ارتفاع خاطئ
- يتلف وجه المخروط في المغزل
- تحدث اصطدامات مغير الأدوات
إجراءات الإصلاح والوقاية الموصى بها
يجب أن:
- إعادة محاذاة مستشعرات هال
- تأمين винты التثبيت بم ترکیب لمنع دوران الخيوط
- إعادة معايرة مفتاحي القرب
- استبدال مفاتيح المحرك التالفة
- إجراء فحوصات كهربائية دورية
يمكن لهذا المزيج من المعايرة الكهربائية والتعزيز الميكانيكي أن يزيل مشاكل تبديل الأدوات المتكررة.
بناء نظام صيانة وقائية للمغازل في مركز المعالجة العمودي
أفضل استراتيجية صيانة هي منع العيوب قبل حدوثها.
يساعد نظام صيانة وقائية منظم (PM) المُصنِّعين على تقليل تكاليف الإصلاح وتحسين وقت تشغيل المعدات.
تحسين جودة الهواء المضغوط
تثبيت:
- مرشحات هواء دقيقة
- مناشط هواء
- مفصلات الرطوبة
استبدال المرشحات بانتظام وتصريف الماء من النظام لمنع التلوث.
مراقبة الأنظمة الهيدروليكية والهوائية
إنشاء جداول فحص ل:
- جودة الزيت الهيدروليكي
- أداء أسطوانة المعزز
- استقرار ضغط الهواء
- حالة الأختام
يساعد الكشف المبكر على منع العيوب المفاجئة.
إجراء فحوصات كهربائية روتينية
فحص المكونات الحاسمة بانتظام، بما في ذلك:
- مستشعرات هال
- مفتاحي القرب
- أنظمة توجيه المغزل
- اتصالات الكابلات
هذا يساعد على تجنب انحراف المعلمات الناتج عن الاهتزاز طويل الأمد.
تتبع بيانات أداء المغزل
تقوم المصانع الحديثة بشكل متزايد بمراقبة:
- درجة حرارة المغزل
- مستويات الاهتزاز
- اتجاهات الضوضاء
- قيم الانحراف
يمكن للصيانة التنبؤية بناءً على تحليل البيانات منع توقف العمل غير المتوقع.
لماذا تتحسن صيانة الوقائية إنتاجية CNC
يقدم نظام مغزل مستقر العديد من الفوائد الطويلة الأمد:
- دقة معالجة أفضل
- نسبة النفايات المقلصة
- عمر أداة أطول
- أقل توقف للآلات
- تكاليف إصلاح منخفضة
- كفاءة إنتاجية محسنة
للمُصنِّعين الذين يعملون في الصناعات المتنافسة، تؤثر موثوقية المغزل مباشرة على الربحية ورضا العملاء.
الخلاصة
نادرًا ما تحدث عيوب المغزل في مركز المعالجة العمودي بسبب مشكلة واحدة. في معظم الحالات، تنتج عن تراكم تدريجي لمشاكل ميكانيكية، هيدروليكية، هوائية، وكهربائية صغيرة.
من خلال فهم الأسباب الجذرية الحقيقية وراء احترار المغزل الزائد، والضوضاء غير العادية، وفشل تبديل الأدوات، وعدم دقة المعالجة، يمكن للمُصنِّعين الانتقال من الإصلاح التفاعلي إلى الصيانة الاستباقية.
باستخدام التشخيص


